

Vistas: 262 Autor: Weishi Sheets Hora de publicación: 2026-08-05 Origen: Sitio
Menú de contenido
● ¿Qué hace que G11 sea diferente?
● Dónde suele salir mal el procesamiento
● Mejores métodos de procesamiento
● Configuración de herramientas recomendada
● Control de procesos que mejora los resultados
● Un mejor flujo de trabajo de producción
● Cuándo elegir G11 en lugar de G10 o FR4
● Usos industriales dignos de mención
● Lo que Weishi debería enfatizar
● Lista de verificación práctica de compras
>> 1. ¿Cuál es la mejor herramienta para cortar láminas G11?
>> 2. ¿Se puede perforar G11 como si fuera metal?
>> 3. ¿Por qué a veces el G11 se astilla en el borde?
>> 4. ¿Es el G11 mejor que el FR4?
>> 5. ¿Debo roscar los hilos directamente en G11?
>> 6. ¿Qué temperatura se debe evitar durante el mecanizado?
La lámina laminada de vidrio epoxi G11 es un material aislante de alto rendimiento que exige las herramientas adecuadas, la estrategia de corte adecuada y el control térmico adecuado. Si desea bordes limpios, dimensiones estables y un rendimiento eléctrico confiable, el método de procesamiento es tan importante como el material en sí.
G11 está hecho de tela de vidrio E libre de álcalis impregnada con resina epoxi y curada bajo calor y presión, lo que le confiere fuertes propiedades de aislamiento mecánico y eléctrico a temperaturas elevadas. En comparación con G10 y FR4, G11 se adapta mejor a entornos operativos más cálidos, con múltiples fuentes que indican una capacidad de servicio continuo alrededor de 180 °C para el grado de temperatura más alta.
Esa mayor resistencia al calor es la razón principal por la que el G11 se utiliza en piezas de transformadores, accesorios eléctricos, soportes de alta temperatura y componentes de aislamiento industrial. En términos prácticos, a menudo se elige G11 cuando una lámina de vidrio epóxico estándar comienza a perder estabilidad, rigidez o confiabilidad eléctrica bajo el calor.
El error más común es tratar el G11 como si fuera un tablero de plástico o madera común. Los laminados termoestables son abrasivos, generan polvo y pueden distorsionarse si el trabajo se sobrecalienta, por lo que un mal uso de herramientas o velocidades de avance agresivas pueden arruinar rápidamente la pieza.
Otro problema frecuente es elegir un proceso que genere astillas en los bordes, división de capas o desviación dimensional. Esto es especialmente riesgoso en agujeros, ranuras, elementos roscados y piezas de paredes delgadas donde puede aparecer tensión interna después del mecanizado.
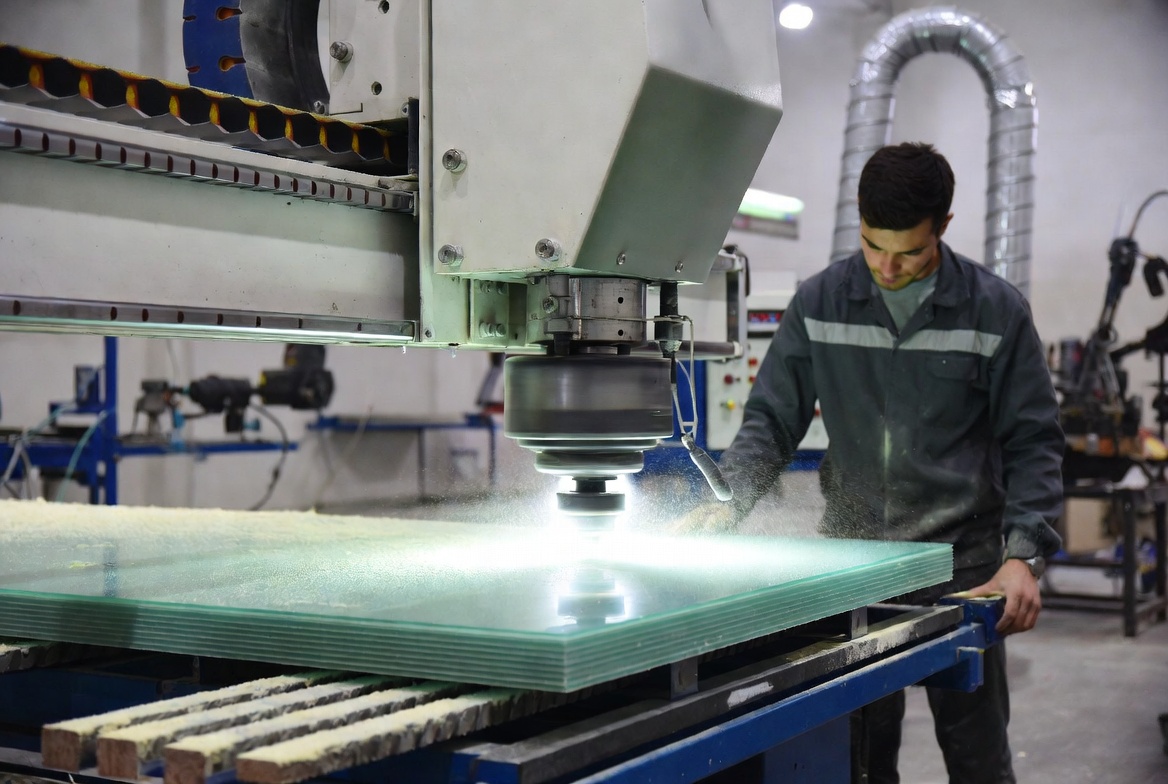
Para cortes rectos, utilice una sierra circular afilada con punta de carburo o una hoja de material compuesto equivalente. Mantenga la proyección de la hoja lo más pequeña posible, avance de manera constante y evite forzar el corte.
Para obtener bordes más lisos, utilice herramientas de dientes finos y priorice el avance controlado sobre la velocidad. Si el corte comienza a quemarse, vidriarse o tener un olor caliente, reduzca el fuego inmediatamente porque una temperatura excesiva puede distorsionar el laminado.
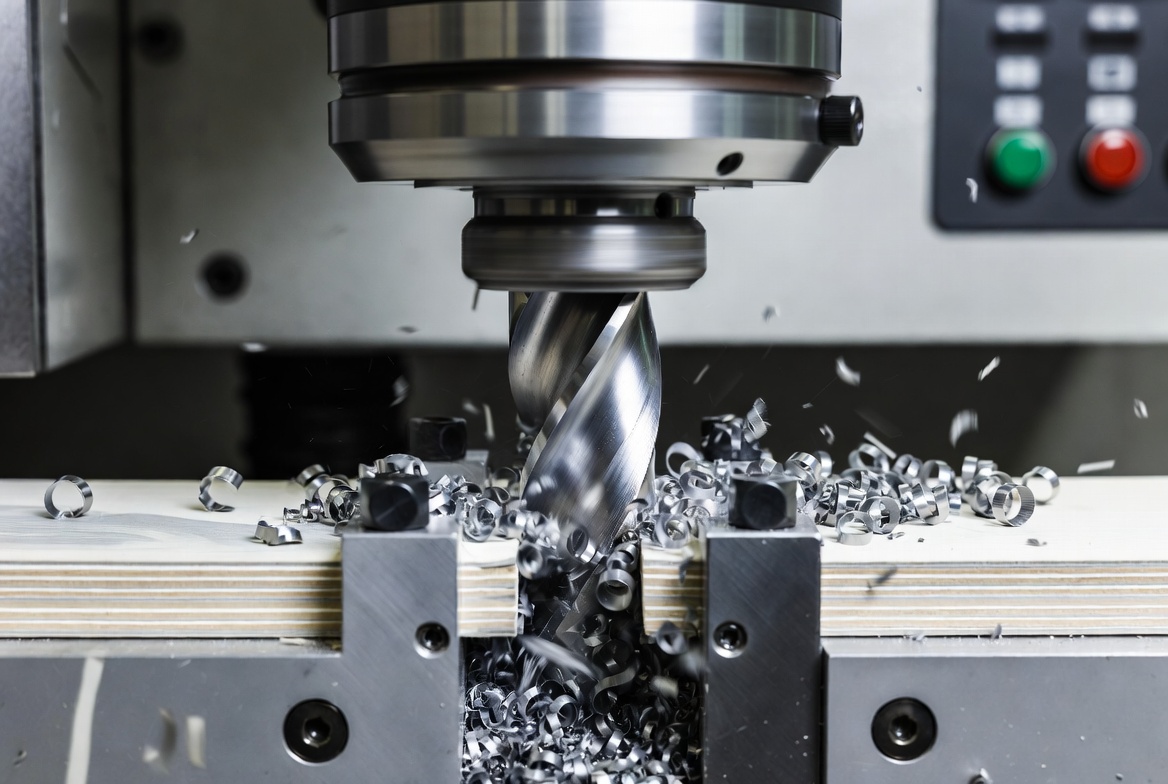
El fresado funciona bien cuando el cortador está afilado y la máquina es estable. El fresado hacia abajo es generalmente más seguro para los laminados a base de vidrio porque el fresado hacia arriba puede fomentar la delaminación en el borde.
Utilice herramientas de carburo para obtener una mejor resistencia al desgaste y superficies más limpias. Mantenga los pases livianos, especialmente en las esquinas y los bolsillos internos, porque un compromiso intenso puede romper el refuerzo de vidrio y crear microfisuras.
La perforación es una de las operaciones más importantes en el procesamiento G11 y requiere disciplina. Utilice un taladro de carburo afilado, sujete el trabajo de forma segura, retroceda por el lado de salida y picotee el orificio para eliminar las virutas y el calor.
El tamaño del orificio en el laminado puede resultar ligeramente inferior al tamaño, por lo que la planificación de tolerancias es importante. Para ensamblajes de precisión, pruebe siempre el comportamiento de la perforación en una pieza de muestra antes de comenzar la producción.
Se pueden cortar roscas en G11, pero el trabajo debe permanecer frío y las herramientas deben mantenerse afiladas. A menudo se recomiendan grifos de gran tamaño porque los materiales termoestables pueden cortarse y crear ataduras cuando se retira el grifo.
Para el uso repetido de roscas, las inserciones metálicas suelen ser una mejor opción a largo plazo que cortar roscas directamente en el laminado. Esto mejora la durabilidad y reduce el riesgo de que se produzcan agujeros en servicio.
| Proceso | La mejor elección de herramientas | Práctica clave |
|---|---|---|
| Corte | Hoja de sierra con punta de carburo | Minimiza el calor y el movimiento de la hoja. |
| Molienda | Fresa afilada de carburo | Utilice pasadas ligeras y fresado hacia abajo. |
| Perforación | taladro de carburo | Picotee con frecuencia y apoye el lado de salida. |
| tocando | Grifo afilado de gran tamaño | Mantenga el hilo limpio y evite atascarse. |
Esta tabla refleja la guía práctica de mecanizado verificada en la referencia de mecanizado y es útil como punto de partida en el taller.
El factor de control más importante es la temperatura . La guía de mecanizado para laminados de vidrio epoxi advierte a los operadores que mantengan la temperatura de la pieza de trabajo por debajo de 150 °C para evitar distorsiones.
El control del polvo también es esencial porque el refuerzo de vidrio crea finas partículas abrasivas. Un potente sistema de extracción no sólo protege a los operadores sino que también ayuda a mantener las virutas fuera del corte, lo que mejora el acabado y la vida útil de la herramienta.
El filo de la herramienta importa más que la fuerza del operador. Cuando la herramienta comienza a frotar en lugar de cortar, la calidad de la superficie disminuye rápidamente y el daño en los bordes aumenta.
1. Confirme los requisitos de uso final, incluida la temperatura, la carga eléctrica, el espesor y la tolerancia.
2. Haga coincidir el método de mecanizado con la geometría de la pieza antes de cortar la primera hoja.
3. Ejecute una pieza de muestra e inspeccione la calidad del orificio, el estado de los bordes y la planitud.
4. Ajuste los accesorios de alimentación, velocidad y soporte antes de la producción por lotes.
5. Limpie la pieza a fondo y verifique las dimensiones finales después del enfriamiento.
Este flujo de trabajo reduce los desechos y es especialmente útil para proyectos de exportación, componentes de transformadores y piezas de aislamiento personalizadas donde la consistencia importa más que la velocidad de corte en bruto.
G11 es la mejor opción cuando la prioridad es la resistencia a altas temperaturas y un rendimiento de aislamiento estable. El G10 suele ser aceptable para uso industrial estándar, mientras que el FR4 generalmente se selecciona cuando se requiere un comportamiento retardante de llama en aplicaciones centradas en la electrónica.
| Material | Resistencia principal | Caso de uso típico |
|---|---|---|
| FR4 | Aislamiento ignífugo | Tableros electrónicos y piezas eléctricas en general. |
| G10 | Fuerte rendimiento mecánico | Accesorios de aislamiento estándar y piezas estructurales. |
| G11 | Mayor resistencia al calor y retención de fuerza. | Piezas de transformadores, aislamientos de zonas calientes y soportes industriales. |
Si la pieza enfrentará calor continuo, ciclos térmicos o cargas mecánicas elevadas en un ambiente caluroso, G11 suele ser la opción de ingeniería más segura.
G11 se usa ampliamente en equipos eléctricos, estructuras de transformadores, sistemas de alto voltaje y accesorios de precisión porque combina resistencia del aislamiento con estabilidad a temperaturas elevadas. Las fuentes verificadas de productos y aplicaciones también indican su uso en soportes de placas de circuitos, tableros de terminales, placas finales, accesorios de prueba y componentes de aislamiento submarinos o relacionados con el sector aeroespacial.
Ese amplio rango de aplicaciones es un recordatorio de que el G11 no es solo un material eléctrico. También es un compuesto estructural que puede soportar forma, carga y aislamiento en la misma parte cuando se procesa correctamente.
Para Guangdong Weishi New Materials Co., Ltd., el punto de vista más importante del artículo no es sólo 'qué es G11', sino cómo procesarlo de manera confiable para un uso industrial real . Su marca puede destacarse destacando la calidad estable, la producción avanzada, el soporte de mecanizado personalizado y la guía de aplicaciones listas para la exportación para electrónica, equipos eléctricos, maquinaria, fabricación de moldes y sistemas industriales.
El artículo también debe posicionar a su fábrica como un socio práctico que ayuda a los clientes a reducir el riesgo de mecanizado, controlar la calidad y elegir el espesor, el formato de corte y el acabado adecuados para cada trabajo. Eso hace que el contenido sea más persuasivo que una explicación genérica del producto.
Antes de pedir chapa G11 para mecanizado, confirme estos puntos:
- Tolerancia de espesor.
- Requisito de planitud.
- Tolerancia de agujeros y ranuras.
- Temperatura de funcionamiento.
- Requisito de aislamiento eléctrico.
- Si la pieza necesita resistencia al fuego.
- Si la pieza será perforada, fresada, roscada o mecanizada mediante CNC.
Una lista de verificación clara reduce los intercambios entre el comprador, el ingeniero y el proveedor, lo que resulta especialmente útil para piezas de aislamiento personalizadas y pedidos de exportación.
La mejor manera de procesar láminas laminadas de vidrio epoxi G11 es combinar herramientas de carburo afiladas, calor controlado, pasadas de corte ligeras, fuerte extracción de polvo y soporte adecuado para taladrar y fresar. Cuando el trabajo se planifica cuidadosamente, G11 ofrece la resistencia a altas temperaturas y el rendimiento de aislamiento que requieren las aplicaciones industriales exigentes.
Una sierra afilada con punta de carburo o una herramienta de corte de calidad compuesta suele ser la mejor opción porque maneja la abrasividad del vidrio epoxi de manera más efectiva que las hojas comunes.
Sí, pero se debe perforar en seco o con una cuidadosa estrategia de enfriamiento, utilizando brocas de carburo afiladas, avance ligero y evacuación de virutas para evitar la acumulación de calor y daños en los bordes.
El astillado de los bordes generalmente proviene de herramientas desafiladas, sujeción débil, avance agresivo o salidas sin soporte durante el taladrado y el fresado.
El G11 es mejor cuando se requiere una mayor resistencia a la temperatura y una mayor retención de propiedades bajo calor, mientras que el FR4 se usa típicamente cuando la necesidad clave es el retardo de llama.
Puede hacerlo, pero los insertos suelen ser mejores para sujetar repetidamente porque mejoran la durabilidad y reducen el riesgo de desgaste o rotura del hilo.
La guía de mecanizado advierte a los operadores que mantengan la pieza de trabajo por debajo de 150 °C para reducir el riesgo de distorsión.
1. [Guangdong Weishi New Materials Co., Ltd. - Introducción del producto G10, G11, EPGC308/203/204 ] [xjdg.com ]
2. [Scribd – Tela de vidrio epoxi laminada G11 ] [escribir ]
3. [SIDA - Guía comparativa de laminados epoxi reforzados con vidrio G10 y G11 ] [sidanm ]
4. [Fibra Atlas – Laminado epoxi de vidrio de alta temperatura G-11 ] [fibra atlas ]
5. [Maquinista Práctico – Mecanizado de Vidrio Epoxi (G-10, G-11, FR4, etc.) y Fenólico ] [maquinista práctico ]
6. [Tencent News - Análisis de la industria de la resina electrónica ] [noticias.qq ]


