

コンテンツメニュー
● G11 の違い
● 最適な処理方法
>> 切断と鋸引き
>> 穴あけ
>> タッピングとねじ切り
● 結論
● よくある質問
>> 1. G11シートを切断するのに最適なツールは何ですか?
>> 5. G11 に直接ねじを打ち込んだほうがよいでしょうか?
● 参考文献
G11 エポキシ ガラス ラミネート シート は、適切なツール、適切な切断戦略、適切な熱制御を必要とする高性能断熱材です。きれいなエッジ、安定した寸法、信頼性の高い電気的性能が必要な場合は、材料自体と同じくらい加工方法が重要です。
G11 は 、エポキシ樹脂を含浸させ、熱と圧力下で硬化させた無アルカリ E ガラス生地から作られており、高温での強力な機械的および電気的絶縁特性が得られます。 G10 および FR4 と比較して、G11 はより高温の動作環境に適しており、複数の情報源により、高温グレードでは約 180°C での連続使用能力が示されています。
この高い耐熱性が、G11 が変圧器部品、電気器具、高温支持体、工業用絶縁部品に使用される主な理由です。実際には、標準のガラス エポキシ シートが熱により安定性、剛性、または電気的信頼性を失い始める場合には、G11 が選択されることがよくあります。
最もよくある間違いは、G11 を通常のプラスチックまたは木質ボードと同じように扱うことです。熱硬化性ラミネートは研磨性があり、粉塵を発生し、ワークが過熱すると変形する可能性があるため、不適切な工具や過度の送り速度によって部品がすぐに破損する可能性があります。
もう 1 つの頻繁な問題は、エッジの欠け、層の分割、または寸法のドリフトを引き起こすプロセスの選択です。これは、機械加工後に内部応力が現れる可能性がある穴、スロット、ねじ山付き部品、および薄肉部品では特に危険です。
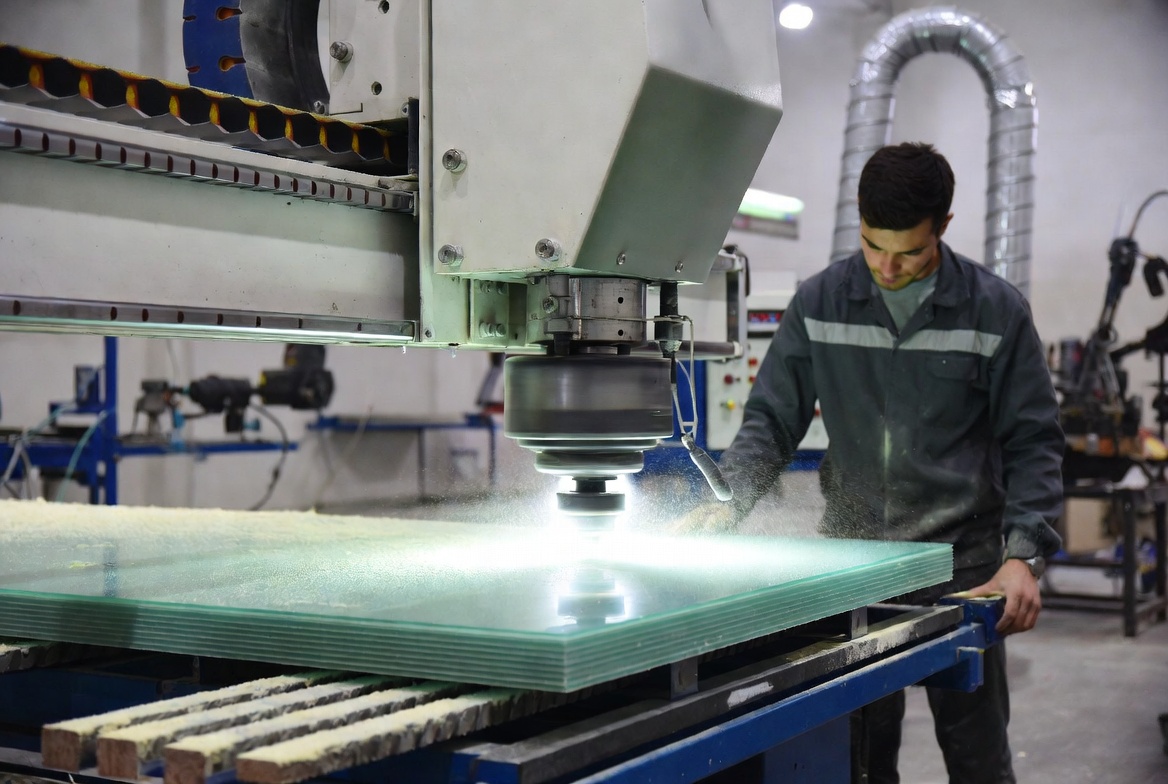
真っ直ぐに切断するには、鋭利な超硬チップ丸鋸または同等の複合グレードのブレードを使用してください。刃の飛び出しをできるだけ小さくし、安定した送りで無理に切らないようにしてください。
より滑らかなエッジを得るには、目の細かい工具を使用し、速度よりも制御された送りを優先してください。切り口が焦げたり、光沢が出たり、熱い匂いがし始めた場合は、温度が高すぎるとラミネートが変形する可能性があるため、すぐに熱を弱めます。
カッターが鋭く、機械が安定している場合、フライス加工はうまく機能します。アップミリングはエッジでの剥離を促進する可能性があるため、ガラスベースのラミネートの場合は、一般にダウンミリングの方が安全です。
耐摩耗性を高め、表面をきれいにするには、超硬工具を使用してください。特に角や内側のポケットではパスを軽くしてください。強くかみ合うとガラスの補強材が欠け、微小な亀裂が生じる可能性があるためです。
穴あけは G11 加工で最も重要な作業の 1 つであり、規律が必要です。鋭利な超硬ドリルを使用し、ワークをしっかりとクランプし、出口側をバックアップし、穴をつついて切り粉と熱を取り除きます。
ラミネートの穴サイズは若干小さめに仕上げられる場合があるため、公差の計画が重要です。精密なアセンブリの場合は、生産を開始する前に必ずサンプル片でドリルの動作をテストしてください。
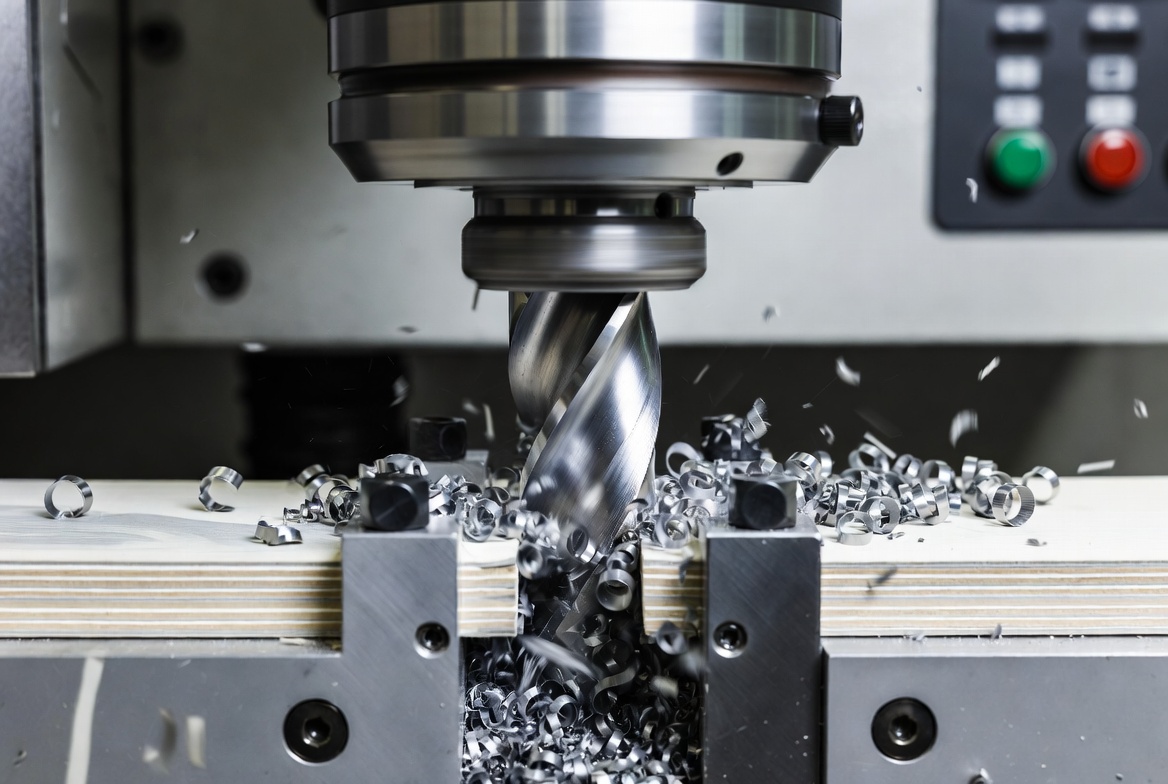
G11 でねじ山を切ることはできますが、ワークは低温に保ち、工具は鋭利な状態に保つ必要があります。熱硬化性材料は、タップを引き抜くときにきつく切断され、拘束が生じる可能性があるため、特大のタップが推奨されることがよくあります。
繰り返しねじを使用する場合、通常、ラミネートに直接ねじを切るよりも、金属インサートの方が長期的な選択肢として適しています。これにより耐久性が向上し、使用中に穴が開くリスクが軽減されます。
| プロセス | 最適なツールの選択 | 重要な実践方法 |
|---|---|---|
| 切断 | 超硬チップ鋸刃 | 熱と刃のふらつきを最小限に抑えます。 |
| フライス加工 | シャープな超硬エンドミル | ライトパスとダウンミリングを使用します。 |
| 掘削 | 超硬ドリル | 頻繁につついて出口側をサポートします。 |
| タッピング | 特大シャープタップ | 糸をきれいな状態に保ち、ねじれを避けてください。 |
この表は、加工リファレンスで検証された実際の加工ガイダンスを反映しており、製造現場の出発点として役立ちます。
最も重要な制御要素は 温度です。ガラスエポキシ積層板の加工ガイダンスでは、歪みを避けるためにワークピースの温度を 150°C 未満に保つようにオペレーターに警告しています。
ガラス強化により微細な研磨粒子が発生するため、防塵管理も不可欠です。強力な抽出システムはオペレーターを保護するだけでなく、切りくずが切り口に入らないようにし、仕上げと工具寿命を向上させます。
ツールの鋭さはオペレータの力よりも重要です。工具が切削ではなく摩擦を始めると、表面品質が急速に低下し、刃先の損傷が増加します。
1. 温度、電気負荷、厚さ、公差などの最終用途の要件を確認します。
2. 最初のシートを切断する前に、加工方法を部品の形状に合わせます。
3. サンプル片を実行し、穴の品質、エッジの状態、および平坦度を検査します。
4. バッチ生産の前に、送り、速度、サポート治具を調整します。
5. 部品を徹底的に洗浄し、冷却後に最終寸法を確認します。
このワークフローはスクラップを削減し、生の切断速度よりも一貫性が重要となる輸出プロジェクト、変圧器コンポーネント、およびカスタム絶縁部品に特に役立ちます。
高温耐性と安定した絶縁性能を優先する場合には、G11 が最適です。 G10 は標準的な工業用途に受け入れられることが多いですが、エレクトロニクス中心の用途で難燃性が必要な場合は FR4 が一般的に選択されます。
| 材質 | 主な強度 | 一般的な使用例 |
|---|---|---|
| FR4 | 難燃性断熱材 | 電子基板や電気部品全般。 |
| G10 | 強力な機械的性能 | 標準的な断熱器具および構造部品。 |
| G11 | より高い耐熱性と強度保持力 | 変圧器部品、ホットゾーン絶縁、産業用サポート。 |
部品が高温環境で継続的な熱、熱サイクル、または高い機械的負荷にさらされる場合、通常は G11 がより安全なエンジニアリングの選択肢となります。
G11 は、絶縁強度と高温安定性を兼ね備えているため、電気機器、変圧器構造、高電圧システム、精密器具に広く使用されています。検証済みの製品およびアプリケーションのソースでは、回路基板ホルダー、端子台、エンドプレート、テスト治具、水中または航空宇宙関連の絶縁コンポーネントでの使用についても言及しています。
この幅広い応用範囲は、G11 が単なる電気材料ではないことを思い出させます。また、正しく処理された場合、同じ部品で形状、荷重、断熱をサポートできる構造複合材料でもあります。
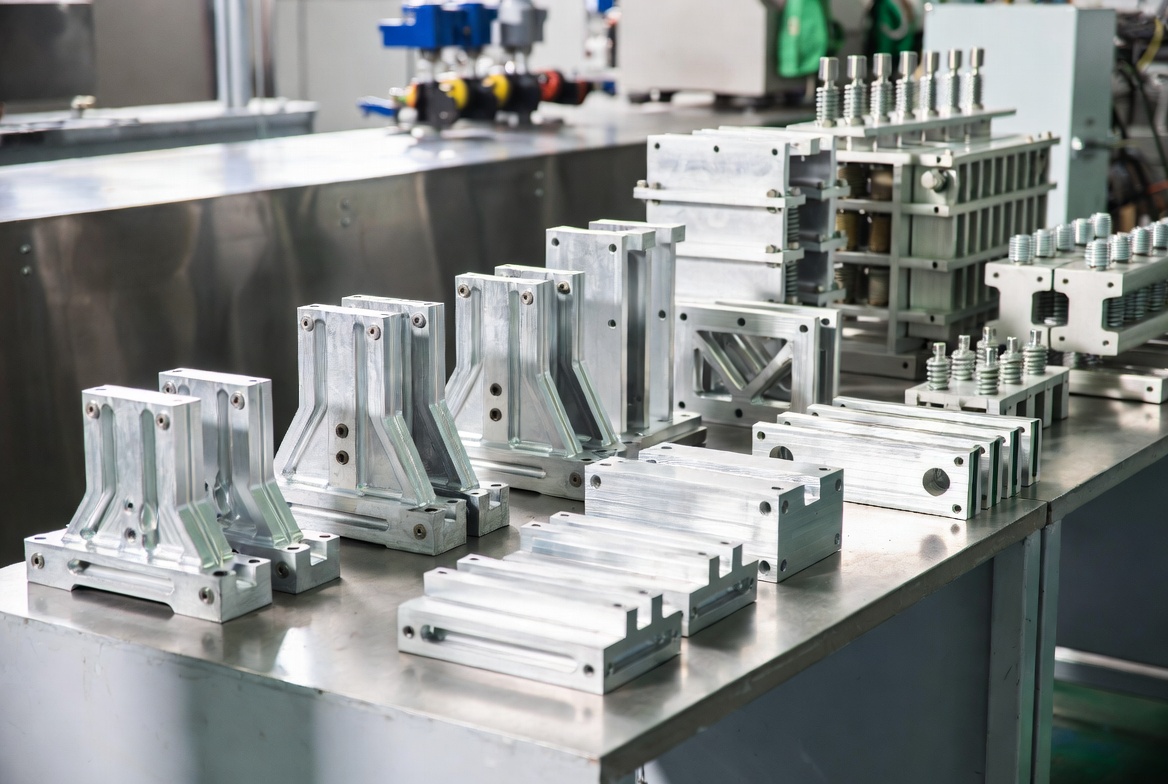
Guangdong Weishi New Materials Co., Ltd. にとって、最も強力な製品の角度は、単に「G11 とは何か」ではなく、 それを実際の産業用途に向けて確実に加工する方法です。安定した品質、高度な生産、カスタム加工サポート、エレクトロニクス、電気機器、機械、金型製造、産業システム向けの輸出対応アプリケーション ガイダンスを強調することで、貴社のブランドを際立たせることができます。
また、この記事では、お客様の工場を、顧客が加工リスクを軽減し、品質を管理し、各ジョブに適切な厚さ、カット形式、仕上げを選択できるように支援する実用的なパートナーとして位置づけます。そのため、一般的な商品説明よりも説得力のある内容になります。
加工用G11シートをご注文いただく前に、以下の点をご確認ください。
- 厚さの許容差。
- 平坦度の要件。
- 穴とスロットの公差。
- 動作温度。
- 電気絶縁要件。
- 部品に難燃性が必要かどうか。
- 部品が穴あけ、フライス加工、タップ加工、または CNC 機械加工されるかどうか。
明確なチェックリストにより、バイヤー、エンジニア、サプライヤー間のやり取りが軽減され、カスタム断熱部品や輸出注文の場合に特に役立ちます。
G11 エポキシ ガラス ラミネート シートを加工する最良の方法は、鋭利な超硬工具、制御された熱、軽い切断パス、強力な集塵、および穴あけとフライス加工の適切なサポートを組み合わせることです。作業が慎重に計画されていれば、G11 は要求の厳しい産業用途に必要な高温強度と断熱性能を実現します。
通常、鋭利な超硬チップソーまたは複合グレードの切削工具が最良の選択です。これは、ガラスエポキシの摩耗性を通常の刃よりも効果的に処理できるためです。
はい、ただし、熱の蓄積や刃先の損傷を防ぐために、乾いた状態で穴あけするか、鋭利な超硬ドリルを使用し、軽い送りをし、切りくずを排出する慎重な冷却戦略を使用して穴あけする必要があります。
エッジチッピングは通常、鈍い工具、弱いワーク保持力、激しい送り、または穴あけやフライス加工中のサポートされていない出口によって発生します。
より高い耐熱性と熱下でのより強力な特性保持が必要な場合は G11 の方が優れていますが、難燃性が重要なニーズの場合は FR4 が通常使用されます。
可能ですが、耐久性が向上し、ねじの磨耗や剥離のリスクが軽減されるため、繰り返しの締め付けにはインサートの方が適していることがよくあります。
加工ガイダンスは、歪みのリスクを軽減するためにワークピースを 150°C 未満に保つようにオペレーターに警告します。
1. [広東威石新材料有限公司 – G10、G11、EPGC308/203/204 製品紹介] [xjdg.com ]
2. [Scribd – エポキシ ガラス ファブリック ラミネート G11 ] [落書き]
3. [SIDA – G10 と G11 ガラス強化エポキシ積層板の比較ガイド] [シダンム]
4. [アトラスファイバー – G-11 高温ガラスエポキシ積層板] [アトラスファイバー]
5. [実務機械工 – ガラスエポキシ (G-10、G-11、FR4 など) およびフェノール樹脂の機械加工] [実技機械士]
6. [Tencent News – 電子樹脂業界分析] [ニュース.qq ]


