

Wyświetlenia: 262 Autor: Weishi Sheets Czas publikacji: 2026-08-05 Pochodzenie: Strona
Menu treści
● Gdzie przetwarzanie zwykle przebiega nieprawidłowo
● Najlepsze metody przetwarzania
● Zalecana konfiguracja oprzyrządowania
● Kontrola procesu, która poprawia wyniki
● Lepszy przepływ pracy w produkcji
● Kiedy wybrać G11 zamiast G10 lub FR4
● Warto zwrócić uwagę na zastosowania przemysłowe
● Co Weishi powinien podkreślać
● Praktyczna lista kontrolna zakupów
● Wniosek
>> 1. Jakie jest najlepsze narzędzie do cięcia blachy G11?
>> 2. Czy G11 można wiercić jak w metalu?
>> 3. Dlaczego G11 czasami odpryskuje na krawędziach?
>> 4. Czy G11 jest lepszy od FR4?
>> 5. Czy powinienem gwintować bezpośrednio w G11?
>> 6. Jakiej temperatury należy unikać podczas obróbki?
Arkusz laminatu ze szkła epoksydowego G11 to wysokowydajny materiał izolacyjny, który wymaga odpowiednich narzędzi, właściwej strategii cięcia i właściwej kontroli termicznej. Jeśli zależy Ci na czystych krawędziach, stabilnych wymiarach i niezawodnych parametrach elektrycznych, metoda obróbki ma takie samo znaczenie jak sam materiał.
G11 jest wykonany z niezawierającej alkaliów tkaniny ze szkła E impregnowanej żywicą epoksydową i utwardzanej pod wpływem ciepła i ciśnienia, co zapewnia mu silne właściwości izolacji mechanicznej i elektrycznej w podwyższonych temperaturach. W porównaniu z G10 i FR4, G11 lepiej nadaje się do cieplejszych środowisk pracy, z wieloma źródłami wskazującymi ciągłą zdolność pracy w temperaturze około 180°C dla gatunku o wyższej temperaturze.
Ta wyższa odporność cieplna jest głównym powodem, dla którego G11 jest stosowany w częściach transformatorów, osprzęcie elektrycznym, wspornikach wysokotemperaturowych i komponentach izolacji przemysłowych. W praktyce G11 jest często wybierany, gdy standardowa szklana płyta epoksydowa zaczęłaby tracić stabilność, sztywność lub niezawodność elektryczną pod wpływem ciepła.
Najczęstszym błędem jest traktowanie G11 jak zwykłego plastiku lub płyty drewnopochodnej. Laminaty termoutwardzalne są ścierne, generują kurz i mogą odkształcać się w przypadku przegrzania materiału, więc złe oprzyrządowanie lub duże prędkości posuwu mogą szybko zniszczyć część.
Innym częstym problemem jest wybór procesu powodującego odpryski krawędzi, rozszczepienie warstw lub przesunięcie wymiarowe. Jest to szczególnie ryzykowne w przypadku otworów, szczelin, elementów gwintowanych i części cienkościennych, gdzie po obróbce mogą pojawić się naprężenia wewnętrzne.
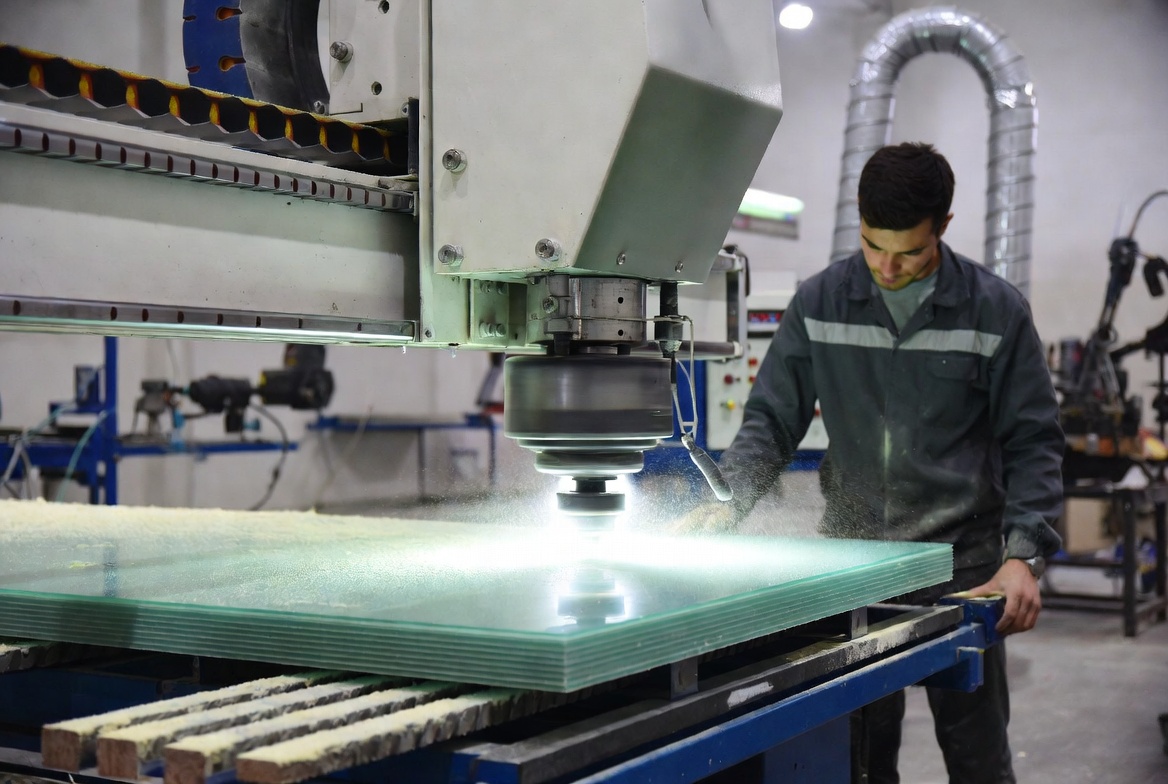
Do prostych cięć należy używać ostrej piły tarczowej z węglikami spiekanymi lub równoważnego ostrza kompozytowego. Staraj się, aby występ ostrza był jak najmniejszy, podawaj równomiernie i unikaj cięcia na siłę.
Aby uzyskać gładsze krawędzie, użyj narzędzi o drobnych zębach i przedłóż kontrolowany posuw nad prędkość. Jeśli miejsce cięcia zacznie się palić, glazurować lub wydzielać gorący zapach, natychmiast zmniejsz temperaturę, ponieważ nadmierna temperatura może zniekształcić laminat.
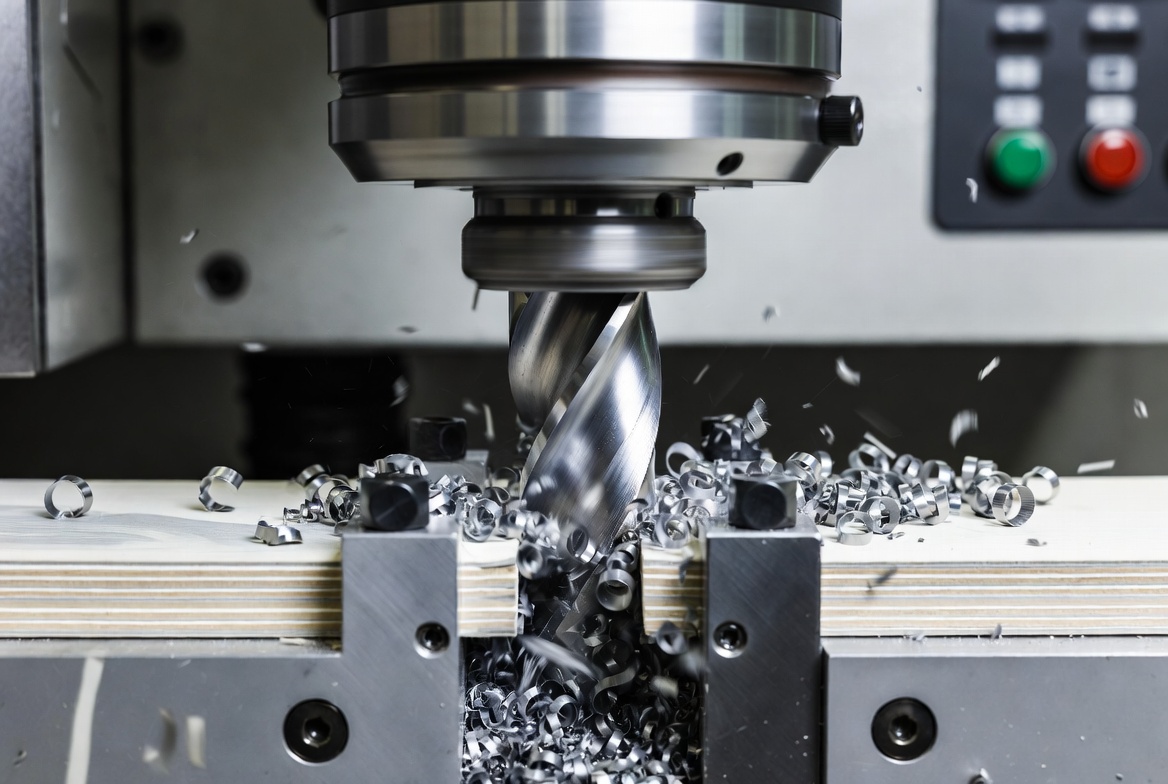
Frezowanie działa dobrze, gdy frez jest ostry, a maszyna jest stabilna. Frezowanie w dół jest ogólnie bezpieczniejsze w przypadku laminatów na bazie szkła, ponieważ frezowanie w górę może powodować rozwarstwianie na krawędzi.
Aby uzyskać lepszą odporność na zużycie i czystsze powierzchnie, należy stosować narzędzia z węglików spiekanych. Staraj się, aby przepusty były lekkie, szczególnie w rogach i wewnętrznych kieszeniach, ponieważ mocne wciśnięcie może spowodować odpryskiwanie szklanego wzmocnienia i utworzenie mikropęknięć.
Wiercenie jest jedną z najważniejszych operacji w obróbce G11 i wymaga dyscypliny. Użyj ostrego wiertła z węglików spiekanych, mocno zaciśnij element, cofnij stronę wyjściową i wykonaj otwór, aby usunąć wióry i ciepło.
Rozmiar otworu w laminacie może być nieco mniejszy, dlatego planowanie tolerancji ma znaczenie. W przypadku montażu precyzyjnego należy zawsze przetestować zachowanie wiertła na próbce przed rozpoczęciem produkcji.
Gwinty można wycinać w G11, ale materiał powinien pozostać chłodny, a narzędzia muszą być ostre. Często zalecane są krany o dużych rozmiarach, ponieważ materiały termoutwardzalne mogą powodować ciasne cięcie i tworzenie się zacięć po odkręceniu kranu.
W przypadku wielokrotnego użytku z gwintem, wkładki metalowe są zwykle lepszym wyborem w dłuższej perspektywie niż wycinanie gwintów bezpośrednio w laminacie. Poprawia to trwałość i zmniejsza ryzyko powstawania odsłoniętych otworów podczas użytkowania.
| proces konfiguracji oprzyrządowania | dotycząca najlepszego wyboru narzędzia | Kluczowa praktyka |
|---|---|---|
| Cięcie | Brzeszczot z węglikową końcówką | Zminimalizuj ciepło i błądzenie ostrza. |
| Przemiał | Ostry frez z węglików spiekanych | Stosuj lekkie przejścia i frezowanie w dół. |
| Wiercenie | Wiertło węglikowe | Dziobaj często i wspieraj stronę wyjściową. |
| Stukający | Ponadgabarytowy, ostry kran | Utrzymuj nić w czystości i unikaj wiązania. |
Tabela ta odzwierciedla praktyczne wskazówki dotyczące obróbki zweryfikowane w podręczniku obróbki i jest użyteczna jako punkt wyjścia w warsztacie.
Najważniejszym czynnikiem kontrolnym jest temperatura . Wskazówki dotyczące obróbki szklanych laminatów epoksydowych ostrzegają operatorów, aby utrzymywali temperaturę przedmiotu obrabianego poniżej 150°C, aby uniknąć odkształceń.
Kontrola zapylenia jest również istotna, ponieważ wzmocnienie szklane tworzy drobne cząstki ścierne. Silny system odsysania nie tylko chroni operatora, ale także pomaga utrzymać wióry z dala od materiału skrawającego, co poprawia jakość wykończenia i trwałość narzędzia.
Ostrość narzędzia jest ważniejsza niż siła operatora. Kiedy narzędzie zamiast ciąć, zaczyna trzeć, jakość powierzchni szybko spada, a uszkodzenia krawędzi rosną.
1. Potwierdź wymagania dotyczące zastosowania końcowego, w tym temperaturę, obciążenie elektryczne, grubość i tolerancję.
2. Przed wycięciem pierwszego arkusza dopasuj metodę obróbki do geometrii części.
3. Uruchom próbkę i sprawdź jakość otworu, stan krawędzi i płaskość.
4. Przed produkcją seryjną wyreguluj posuw, prędkość i elementy podporowe.
5. Dokładnie oczyść część i po schłodzeniu sprawdź ostateczne wymiary.
Ten przepływ pracy zmniejsza ilość odpadów i jest szczególnie przydatny w przypadku projektów eksportowych, komponentów transformatorów i niestandardowych części izolacyjnych, gdzie spójność ma większe znaczenie niż sama prędkość cięcia.
G11 jest lepszym wyborem, gdy priorytetem jest odporność na wysoką temperaturę i stabilna wydajność izolacji. G10 jest często akceptowalny w standardowych zastosowaniach przemysłowych, podczas gdy FR4 jest zwykle wybierany, gdy wymagane jest zachowanie zmniejszające palność w zastosowaniach skupiających się na elektronice.
| materiału | Główna siła | Typowy przypadek użycia |
|---|---|---|
| FR4 | Izolacja trudnopalna | Płytki elektroniczne i ogólne części elektryczne. |
| G10 | Silna wydajność mechaniczna | Standardowe osprzęt izolacyjny i części konstrukcyjne. |
| G11 | Wyższa odporność na ciepło i zachowanie wytrzymałości | Części transformatorów, izolacja stref gorących i podpory przemysłowe. |
Jeśli część będzie narażona na ciągłe nagrzewanie, cykle termiczne lub duże obciążenie mechaniczne w gorącym środowisku, G11 jest zwykle bezpieczniejszym wyborem inżynierskim.
G11 jest szeroko stosowany w sprzęcie elektrycznym, konstrukcjach transformatorów, systemach wysokiego napięcia i precyzyjnych oprawach, ponieważ łączy w sobie wytrzymałość izolacji ze stabilnością w podwyższonej temperaturze. Zweryfikowane źródła produktów i zastosowań odnotowują również zastosowanie w uchwytach płytek drukowanych, tablicach zaciskowych, płytach końcowych, uchwytach testowych oraz elementach izolacyjnych podwodnych i lotniczych.
Tak szeroki zakres zastosowań przypomina, że G11 to nie tylko materiał elektryczny. Jest to również kompozyt konstrukcyjny, który pod warunkiem prawidłowego przetwarzania może utrzymać kształt, obciążenie i izolację w tej samej części.
Dla Guangdong Weishi New Materials Co., Ltd. najsilniejszy kąt artykułu to nie tylko „czym jest G11”, ale także to, jak go niezawodnie przetworzyć do rzeczywistych zastosowań przemysłowych . Twoja marka może się wyróżniać, kładąc nacisk na stabilną jakość, zaawansowaną produkcję, niestandardowe wsparcie w zakresie obróbki i gotowe do eksportu wytyczne dotyczące zastosowań w zakresie elektroniki, sprzętu elektrycznego, maszyn, produkcji form i systemów przemysłowych.
Artykuł powinien także pozycjonować Twoją fabrykę jako praktycznego partnera, który pomaga klientom zmniejszyć ryzyko obróbki, kontrolować jakość oraz wybierać odpowiednią grubość, format cięcia i wykończenie dla każdego zadania. Dzięki temu treść jest bardziej przekonująca niż ogólne wyjaśnienie produktu.
Przed zamówieniem blachy G11 do obróbki należy potwierdzić następujące punkty:
- Tolerancja grubości.
- Wymóg płaskości.
- Tolerancja otworów i szczelin.
- Temperatura robocza.
- Wymóg izolacji elektrycznej.
- Czy część wymaga odporności na płomienie.
- Czy część będzie wiercona, frezowana, gwintowana czy obrabiana CNC.
Przejrzysta lista kontrolna ogranicza konieczność powtarzania się między kupującym, inżynierem i dostawcą, co jest szczególnie przydatne w przypadku niestandardowych części izolacyjnych i zamówień eksportowych.
Najlepszym sposobem obróbki arkusza laminatu ze szkła epoksydowego G11 jest połączenie ostrych narzędzi z węglików spiekanych, kontrolowanego ciepła, lekkich przejść skrawania, silnego odsysania pyłu i odpowiedniego wsparcia dla wiercenia i frezowania. Gdy prace są starannie zaplanowane, G11 zapewnia wytrzymałość w wysokich temperaturach i właściwości izolacyjne, których wymagają wymagające zastosowania przemysłowe.
Ostra piła z węglików spiekanych lub narzędzie tnące z kompozytu jest zwykle najlepszym wyborem, ponieważ radzi sobie z ścieraniem szkła epoksydowego skuteczniej niż zwykłe ostrza.
Tak, ale należy wiercić na sucho lub przy ostrożnej strategii chłodzenia, stosując ostre wiertła węglikowe, lekki posuw i odprowadzanie wiórów, aby zapobiec gromadzeniu się ciepła i uszkodzeniu krawędzi.
Odpryski krawędzi zwykle wynikają z tępych narzędzi, słabego trzymania materiału, agresywnego posuwu lub niepodpartych wyjść podczas wiercenia i frezowania.
G11 jest lepszy, gdy wymagana jest wyższa odporność na temperaturę i większe zachowanie właściwości pod wpływem ciepła, podczas gdy FR4 jest zwykle używany, gdy kluczową potrzebą jest ognioodporność.
Można, ale w przypadku wielokrotnego mocowania często lepsze są wkładki, ponieważ poprawiają trwałość i zmniejszają ryzyko zużycia lub zdarcia nici.
Wskazówki dotyczące obróbki ostrzegają operatorów, aby utrzymywali temperaturę przedmiotu obrabianego poniżej 150°C, aby zmniejszyć ryzyko odkształcenia.
1. [Guangdong Weishi New Materials Co., Ltd. – wprowadzenie produktu G10, G11, EPGC308/203/204 ] [xjdg.com ]
2. [Scribd – Tkanina ze szkła epoksydowego laminowana G11 ] [skrypt ]
3. [SIDA – Poradnik porównawczy laminatów epoksydowych wzmocnionych włóknem szklanym G10 i G11 ] [sydanm ]
4. [Atlas Fibre – Wysokotemperaturowy laminat epoksydowy ze szkła G-11 ] [atlasfibre ]
5. [Praktyczny mechanik – obróbka szkła epoksydowego (G-10, G-11, FR4 itp.) i fenolowego ] [praktycznymaszynista ]
6. [Tencent News – Analiza branży żywic elektronicznych ] [aktualności.qq ]


